Az polimert aszerint válassza ki, hogy az alkatrésznek mit kell kibírnia: hőt, tartós terhelést, ütést, napfényt, nedvességet. Csak ezután válassza ki a tekercset, amelyik a polcon jól néz ki.
Vezető összefoglaló
Minden filament kompromisszumok csomagja. A merev anyagok hajlamosak a törékenységre, a szívósak hajlanak, a könnyen nyomtathatók pedig gyakran lágyulnak meleg helyiségben. Nevezze meg a feladatot, és a rövid lista magától összeáll.
Hő
Mekkora a legmagasabb üzemi hőmérséklet?
Terhelés
Rövid ideig, ciklikusan vagy tartósan?
Ütés
Leejtik vagy megütik?
Behatás
Napfény, olajok, víz, oldószerek?
Először a feladat meghatározása
„Melyik a legerősebb filament?” kérdésre nincs hasznos válasz, mert az erősség többféle formában jelentkezik. Egy polctartónak merevség és kúszásállóság kell. Egy drónkarnak szívósság, hogy inkább behajoljon, mintsem széttörjön. Egy autós telefontartónak hőállóság kell. Egy kerti tömlőcsatlakozónak UV- és víztűrés. Írja le a feladatot mondatban, például „szobahőmérsékleten tartósan 1,5 kg-ot tart meg”, és ehhez hasonlítsa össze az anyagokat.
Anyagmátrix — tipikus tendenciák; az értékek márkánként eltérnek, ezért ellenőrizze a műszaki adatlapot
Anyag
Merevség
Szívósság
Kúszásállóság
Hozzávetőleges lágyulás
Nedvességérzékenység
UV / kültéri
Nyomtatási megjegyzések
PLA
Magas
Alacsony
Gyenge
~55–60 °C
Alacsony–közepes
Korlátozott
A legkönnyebben nyomtatható; illeszkedési tesztekhez és segédeszközökhöz ideális
PETG
Közepes
Közepes–magas
Megfelelő
~75–80 °C
Mérsékelt
Megfelelő
Szálasodik; jó rétegtapadás
ABS
Közepes
Közepes
Jó
~95–105 °C
Alacsony–közepes
Gyenge
Behajlik; zárt tér és szellőzés szükséges
ASA
Közepes
Közepes
Jó
~95–100 °C
Alacsony–közepes
Jó
Mint az ABS, jobb UV-stabilitással
TPU 95A
Nagyon alacsony
Nagyon magas
—
Változó
Magas
Megfelelő
Lassú, közvetlen hajtás ajánlott
Nejlon (PA6/PA12)
Közepes
Magas
Jó
Széles tartományban változik
Nagyon magas
Megfelelő
Szárítani kell; kiváló kopásállóság
Polikarbonát
Magas
Magas
Jó
~110 °C+
Magas
Megfelelő
Forró fúvóka és zárt tér szükséges
Szénszállal töltött keverékek
Magasabb
Alacsonyabb
Jobb
Az alapanyagtól függ
Az alapanyagtól függ
Az alapanyagtól függ
Koptató hatású; keményített fúvókát használjon
Merevség, kúszás és hő
A PLA sokakat meglep: merev, és kézben erősnek érződik, ezért jó anyag rögzítőkhöz és illeszkedési tesztekhez. Gyengesége a kúszás, vagyis a lassú alakváltozás állandó terhelés alatt, amely a hőmérséklet üvegesedési hőmérséklete felé emelkedve gyorsul. Egy PLA-akasztó gyors húzóteszten átmehet, mégis észrevehetően lehajolhat hetek alatt. A PETG kevésbé merev, de kevésbé kúszik, és melegebb helyiségben is megáll. Az ASA és az ABS hőben tovább bírja, az ASA pedig jobb napfényállóságot ad, ezért gyakori kültéri rögzítőknél.
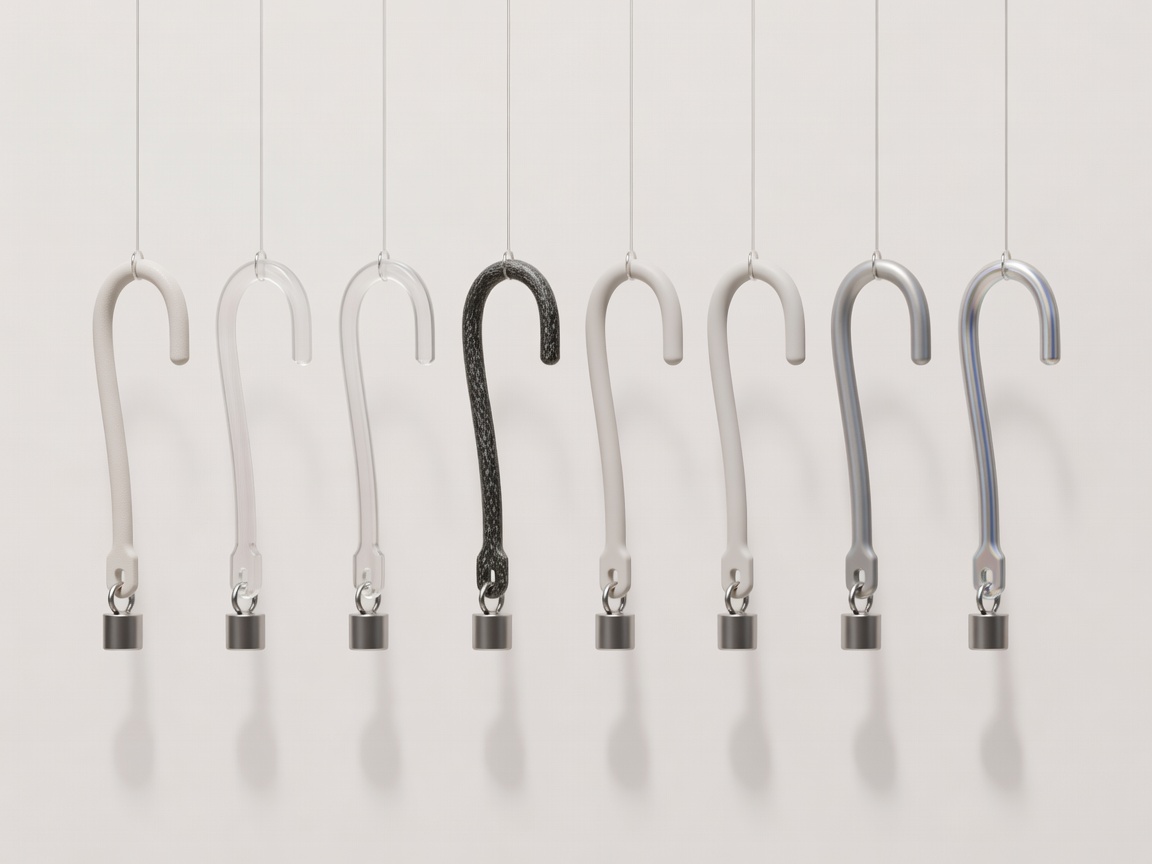
Azonos geometria4 fal · 25 % giroid2 kg · 14 nap
Azonos akasztók, azonos beállítások, különböző anyagok: a műhely legolcsóbb összehasonlító tesztje.
A rétegtapadás is az anyag része
Az adatlap szilárdsági értéke keveset mond, ha az alkatrész a rétegek között törik el. A nyomtatott alkatrészek anizotrópak: a kiextrudált vonalak mentén mért szilárdság lényegesen nagyobb lehet, mint a rétegek keresztirányú szilárdsága. Azok az anyagok és beállítások, amelyek jól kötik a rétegeket, például a megfelelő hőmérsékletű PETG, a zárt térben nyomtatott ABS és ASA, valamint a szerkezeti falakhoz csökkentett alkatrészhűtés, szűkítik ezt a különbséget. A tájolás még így is fontosabb bármilyen anyagcserénél, ezért a mechanizmus-útmutató a nyomtatási iránnyal kezdődik.
A nedvesség megváltoztatja a megvásárolt anyagot
A nejlon, a TPU és a polikarbonát vizet vesz fel a levegőből, a PETG ezt lassabban teszi. A nedves filament a fúvókánál sistereg és pattog, buborékokat és érdes felületet okoz, gyengébb rétegeket nyomtat, és mérete is eltolódik. Szárítsa a gyártó hőmérsékleti útmutatása szerint filamentszárítóval, majd zárva, szárítóanyaggal tárolja. Ha egy korábban megbízható profil hirtelen szálasodik és gyengül, előbb a nedvességet gyanítsa, mielőtt átírná a beállításokat.
Figyelmesen olvassa el az adatlapot. A gyártók gyakran fröccsöntött vagy optimálisan nyomtatott mintákon mérnek olyan szabványok szerint, mint az ISO 527 vagy az ASTM D638. Ezek az értékek az anyagok rangsorolására hasznosak, de nem jósolják meg az Ön alkatrészének, tájolásának vagy nyomtatójának viselkedését.
Tesztakasztók, nem csak számok
A leghasznosabb összehasonlítás az, amelyet Ön maga nyomtat ki. Modellezzen egy egyszerű akasztót vagy konzolt, nyomtassa ki minden jelölt anyagból azonos falvastagsággal, kitöltéssel és tájolással, majd akasszon rá ismert súlyt. Mérje a lehajlást tolómérővel az elején, egy nap után és két hét múlva. Jegyezze fel, hol és hogyan törik el mindegyik. Két héten belül megvannak a kúszási, merevségi és törési adatok az Ön pontos körülményeire.
Határozza meg — írja le a feladatmondatot és az elfogadási próbát.
Szűkítse le — válasszon két-három jelöltet a mátrixból.
Szárítsa — a tesztelés előtt minden tekercset egyformán kondicionáljon.
Nyomtassa — azonos geometria, falak, kitöltés és tájolás.
Terhelje és mérjen — rögzítse a lehajlást a 0., 1. és 14. napon.
Döntsön — a mért eredmények alapján válasszon, és csak utána a színt.
„A tekercs címkéje megmondja, mire képes az anyag laboratóriumban. Az Ön munkapadján lévő akasztó megmondja, mire lesz képes a műhelyében.”Műhelyjegyzet
Ha egy anyag váratlanul viselkedik, a hibaelemzési útmutató segít elkülöníteni az anyaghibákat a gép- és tervezési hibáktól.