Műhelyútmutató · illeszkedés · terhelés · iteráció
Alakítsa a nyers ötletet olyan alkatrésszé, amely illeszkedik
A Tinker Puzzle Range egy független műhelyi útmutató azoknak a készítőknek, akiknek nyomtatott alkatrészeknek kell rögzíteniük, hordozniuk, csuklósan mozogniuk és kibírniuk a terhelést. Minden oktatóanyag egyetlen kérdésre vezeti vissza a CAD-döntést, az anyagválasztást vagy a szeletelő beállítását: betölti-e a kész tárgy a feladatát?
0,2 mm-es hézag kiinduláskéntlegalább 3 peremEgy változtatás tesztenként
01 · Tervezési összefoglaló
Kezdje az illeszkedéssel
A funkcionális alkatrészt az határozza meg, mihez ér, mit tart meg és hogyan törik el. Írja ezt le, mielőtt megnyitja a CAD-et, és minden későbbi döntés — falvastagság, anyag, tájolás — mérhető alapot kap.
A dekoratív nyomatokat szemre meg lehet ítélni. A konzolokat, kapcsokat, csuklókat és házakat viszont mérővel, súlyokkal és ismételt használattal kell értékelni. Ez az egész oldal szemlélete.
- Funkció
- Egy 2 kg-os marógépet tartson meg egy perforált falon látható behajlás nélkül.
- Illeszkedő alkatrészek
- 6 mm-es perfolyuk 25 mm-es osztással; a marógép háza Ø 68 mm.
- Terhelési út
- Konzolos terhelés; hajlítás a horog gyökerénél.
- Környezet
- Fűtetlen garázs, 2–30 °C, időnkénti napsütés.
- Elfogadási feltétel
- Nincs kúszás 14 nap terhelés után; egykezes eltávolítás.
Amit hisz
„A PLA 20 %-os kitöltéssel elég erős egy horoghoz.” A feltételezések hasznos kiindulópontok, de a „nem ellenőrzött” oszlopba tartoznak mindaddig, amíg egy nyomtatott minta valódi terhelést nem visel el.
Amit a munkaasztal mutat
„A horog 2 kg alatt 48 óra után 1,8 mm-t hajlott; a hatodik napon a rétegvonalak mentén megrepedt.” Most ismeri a hibamódot, a helyét és az idejét — három tény, amely megmondja, mit kell változtatni.
02 · CAD-út
Formálja a modellt
Először az illesztőfelületeket modellezze, minden kritikus méretet paraméterként nevezzen el, a falakat pedig az extrudálási szélesség többszöröseiként rajzolja meg. Így felépített modell a harmadik átdolgozást is kibírja újrarajzolás nélkül.
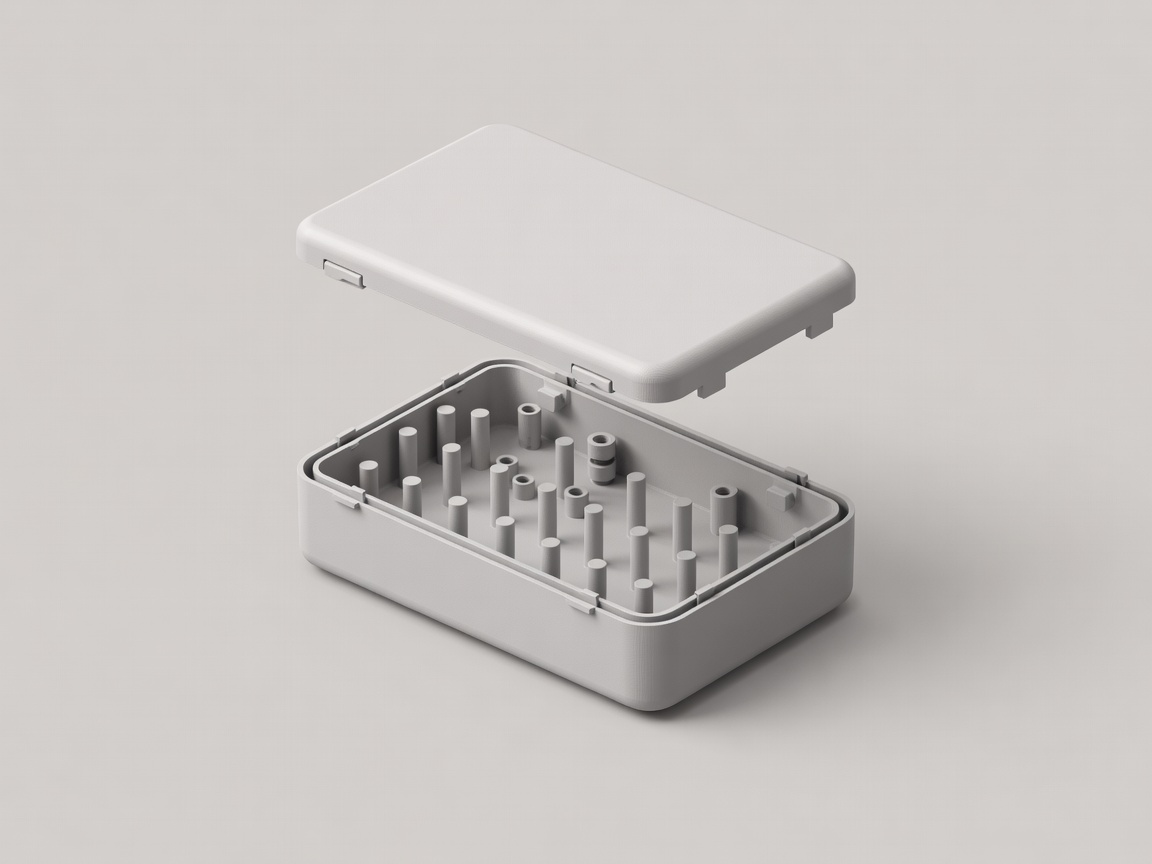
Fal 1,6 mmFedélhézag 0,25 mmCsavarcsap Ø 5,4 mm
Paraméteres, mielőtt szép
Az Autodesk Fusionban, Onshape-ben, FreeCAD-ben vagy OpenSCAD-ben ugyanaz a szokás hoz hasznot: egy elnevezett lid_gap jobb, mint egy vázlatba rejtett beírt 0,25. Ha a próbafedél beszorul, egyetlen értéket változtat, és az egész ház frissül.
Tervezés a fúvókához
Ferdítse le az ágy felé néző éleket, tartsa a túlnyúlásokat nagyjából 45° alatt, és vízszintes tengelyű furatoknál használjon csepp alakú furatot, hogy a mennyezet ne horpadjon be.
Nyissa meg a CAD-útmutatót →03 · Filamentes út
Illessze az anyagot a terheléshez
A szín az utolsó szempont. A hő, a tartós terhelés, az ütés, a napfény és a nedvesség dönti el, hogy melyik polimer kerüljön az orsótartóba.
| Anyag | Merevség | Kúszás terhelés alatt | Hőállóság | Kültéri használat | Tipikus felhasználás |
|---|---|---|---|---|---|
| PLA | Magas | Gyenge | Alacsony (~55–60 °C) | Korlátozott | Befogók, rögzítők, illeszkedési tesztek |
| PETG | Közepes | Megfelelő | Mérsékelt (~75–80 °C) | Megfelelő | Konzolok, kapcsok, házak |
| ASA | Közepes | Jó | Jó (~95–100 °C) | Jó | Kültéri rögzítések, autóalkatrészek |
| TPU 95A | Alacsony | — | Mérsékelt | Megfelelő | Lábak, tömítések, ütközők |
| Nylon | Közepes | Jó | Jó | Megfelelő | Fogaskerekek, kopóalkatrészek, csuklók |
A kúszás a csendes hiba
Az a PLA-konzol, amely egy öt perces teszten átmegy, hetek alatt behajolhat. Ha a terhelés tartós, napokig teszteljen, ne percekig.
A nedves filament más anyag
A nylon és a TPU gyorsan felveszi a nedvességet; ennek eredménye buborékok, gyenge rétegek és rossz méretek. Olvassa el a teljes mátrixot →
04 · Mechanikai projekt út
Nyomtasson funkcióra
A csuklók, pattintós illesztések, fogaskerekek és menetes kötések azok a helyek, ahol a nyomtatott alkatrészek igazolják értéküket — és ahol a hézag, a tájolás és a feszültséghatárok döntik el, hogy tíz vagy tízezer ciklust bírnak-e ki.
A tájolás a terhelést követi
Az FDM-alkatrészek a rétegek között a leggyengébbek. A pattintós konzolt fektesse le úgy, hogy hajlítófeszültsége az extrudált vonalak mentén fusson, ne keresztben. A csuklócsapot vízszintesen nyomtassa, hogy a rétegek a tengelye körül fussanak.
A hézag is funkció
A helyben nyomtatott csuklóhoz olyan hézag kell, amelyet a nyomtató ténylegesen fel tud oldani. Mérje meg próbadarabbal, majd modellezze paraméterként.
Nyomtatott mechanizmusok bemutatása →
Csuklóhézag 0,3 mmCsap Ø 4 mmFekve nyomtatva
05 · Hibaelhárítási út
Olvassa ki a hibát
A hibás nyomat bizonyíték. Mielőtt bármit átállítana, fotózza le, mérje meg, és jegyezze fel, hol tört el. A törési felület általában megmutatja, hogy a hiba a tervezésben, az anyagban vagy a gépben volt-e.
Tiszta szakadás egy réteg mentén
Általában gyenge rétegtapadás vagy a Z tengely irányú terhelés okozza. Ellenőrizze a fúvóka hőmérsékletét és a hűtést, majd gondolja át a tárgy tájolását.
A lyukak mérete kisebb a kelleténél
Gyakran az ívek szegmentálása és az első kerület befelé nyomódása okozza. Kalibrálja az anyagáramlást, majd alkalmazzon lyukkompenzációt a CAD-ben vagy a szeletelőben.
A sarkok felemelkednek az ágyról
A hőzsugorodás gyorsabb, mint a tapadás. Gyakori ABS és ASA esetén; a zárt tér, a brim és az ágy előkészítése segít.
Az alsó él kifelé szétterül
Az első réteg összenyomódásából származó elefántláb. Emelje kissé az első réteg magasságát, vagy adjon 0.3–0.5 mm letörést a CAD-ben. Teljes hibadiagnosztikai táblázat →
06 · Iteráció
Vezessen hasznos tesztnaplót
Az emlékezet rossz laborjegyzetfüzet. Revíziónként egy rövid napló a találgatásból megbízható tervezési előzményeket csinál.
Mintaiterációs napló — falra szerelhető akasztó
- A verzió · PLA, 2 fal, 20 %
A horog tövénél megrepedt a hatodik napon. A törés a rétegvonalak mentén haladt. - B verzió · Oldalra fordítva
Most a rétegek a horog mentén futnak. Nincs repedés, de a 14. napra 2.1 mm kúszás történt. - C verzió · PETG, 4 fal, gyökérsugár 3 mm
0.4 mm lehajlás a 14. napon. Átment az átvételi teszten. - D verzió · 18 % anyag eltávolítva
Az alacsony igénybevételű bordát kivésték; a lehajlás nem változott. Kiadva.
A GYIK-ből
Mekkora hézaggal érdemes kezdeni?
Csúszó vagy forgó alkatrészeknél kalibrált FDM nyomtatón oldalanként nagyjából 0.2–0.3 mm, amit a saját tűrésteszt-mintájával érdemes megerősíteni.
Falakat vagy kitöltést adjak a szilárdsághoz?
A legtöbb hajlítási terhelésnél a több kerület többet segít, mint a több kitöltés, mert a feszültség a külső felületeken koncentrálódik.
Biztonságos a PLA autóban?
Általában nem. A PLA nagyjából 55–60 °C körül lágyul, és egy zárt autó nyáron ennél melegebb lehet.
07 · Ki írja ezt
A munkapad mögött
Készítési szabványunk
Független készítők és mérnökök vagyunk, nem állunk kapcsolatban egyetlen nyomtató-, szeletelő- vagy filamentmárkával sem. Az oldalon szereplő állítások nyomtatott tesztdarabokból, közzétett szabványokból vagy egyértelműen jelölt szakmai ítéletből származnak.
Rólunk →Küldjön prototípus-jegyzetet
Elakadt egy illesztésnél, egy törésnél vagy egy repedésnél? Írja le a funkciót, az anyagot és amit mért. Jegyzetkészítő eszközünk átlátható szöveggé formázza, amelyet másolhat vagy menthet.
Tervezzen funkcionális nyomtatást →