Werkbank-Leitfaden · Passform · Belastung · Iteration
Aus einer groben Idee ein Teil machen, das passt
Tinker Puzzle Range ist ein unabhängiger Werkstattleitfaden für Maker, die gedruckte Teile benötigen, die einrasten, tragen, scharnieren und halten müssen. Jedes Tutorial führt eine CAD-Entscheidung, eine Materialwahl oder eine Slicer-Einstellung auf eine Frage zurück: Erfüllt das fertige Objekt seinen Zweck?
0,2 mm Spiel als Startwertmindestens 3 PerimeterEine Änderung pro Test
01 · Konstruktionsbriefing
Mit der Passform beginnen
Ein funktionales Teil wird dadurch definiert, was es berührt, was es trägt und wie es versagt. Halten Sie das fest, bevor Sie CAD öffnen. Dann hat jede spätere Entscheidung – Wandstärke, Material, Ausrichtung – einen Maßstab, an dem sie sich messen lässt.
Dekorative Drucke lassen sich mit dem Auge beurteilen. Halterungen, Clips, Scharniere und Gehäuse müssen mit Messschieber, Waage und wiederholtem Gebrauch geprüft werden. Genau aus diesem Blickwinkel sind alle Seiten dieser Website verfasst.
- Funktion
- Einen 2 kg schweren Router ohne sichtbares Durchhängen an einer Lochwand halten.
- Passende Teile
- 6 mm Lochwand-Bohrungen im Raster von 25 mm; Routergehäuse Ø 68 mm.
- Lastpfad
- Freitragendes Gewicht; Biegung an der Hakenwurzel.
- Umgebung
- Unbeheizte Garage, 2–30 °C, gelegentlich Sonnenlicht.
- Abnahmekriterium
- Kein Kriechen nach 14 Tagen unter Last; Entnahme mit einer Hand.
Was Sie annehmen
„PLA mit 20 % Füllung ist stark genug für einen Haken.“ Annahmen sind nützliche Ausgangspunkte, gehören aber in eine Spalte mit der Kennzeichnung „nicht geprüft“, bis ein gedruckter Musterkörper echte Last getragen hat.
Was die Werkbank zeigt
„Haken hat sich nach 48 Stunden unter 2 kg um 1,8 mm verformt; am sechsten Tag entlang der Schichtlinien gerissen.“ Jetzt kennen Sie den Versagensmodus, die Stelle und den Zeitraum – drei Fakten, die Ihnen sagen, was Sie ändern müssen.
02 · CAD-Weg
Das Modell formen
Modellieren Sie zuerst die Schnittstellen, benennen Sie jedes kritische Maß als Parameter und zeichnen Sie Wände in Vielfachen Ihrer Extrusionsbreite. Ein so aufgebautes Modell übersteht die dritte Überarbeitung, ohne neu gezeichnet werden zu müssen.
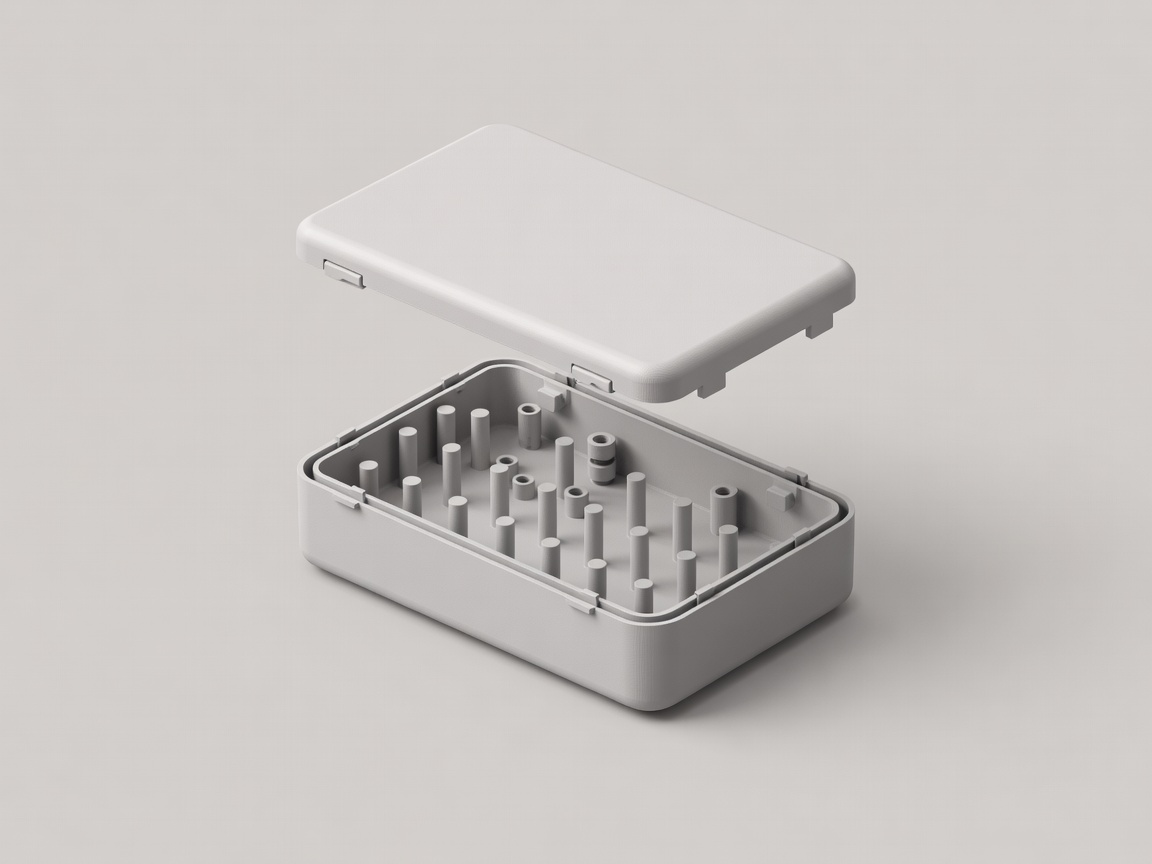
Wandstärke 1,6 mmDeckelspalt 0,25 mmSchraubdom Ø 5,4 mm
Parametrisch vor hübsch
In Autodesk Fusion, Onshape, FreeCAD oder OpenSCAD zahlt sich dieselbe Gewohnheit aus: Ein benannter lid_gap ist besser als eine eingetippte 0,25, die irgendwo in einer Skizze versteckt ist. Klemmt der Testdeckel, ändern Sie einen einzigen Wert, und das gesamte Gehäuse aktualisiert sich.
Für die Düse konstruieren
Fasen Sie die zum Druckbett zeigenden Kanten ab, halten Sie Überhänge unter etwa 45° und verwenden Sie Tropfenlöcher bei horizontalen Achsen, damit Decken nicht durchhängen.
CAD-Leitfaden öffnen →03 · Filament-Weg
Material auf die Belastung abstimmen
Die Farbe wählen Sie als Letztes. Hitze, dauerhafte Last, Stöße, Sonnenlicht und Feuchtigkeit entscheiden, welches Polymer auf die Spulenhalterung gehört.
| Material | Steifigkeit | Kriechen unter Last | Temperaturbeständigkeit | Außeneinsatz | Typische Anwendung |
|---|---|---|---|---|---|
| PLA | Hoch | Schlecht | Niedrig (~55–60 °C) | Begrenzt | Vorrichtungen, Lehren, Passformtests |
| PETG | Mittel | Ausreichend | Mäßig (~75–80 °C) | Ausreichend | Halterungen, Clips, Gehäuse |
| ASA | Mittel | Gut | Gut (~95–100 °C) | Gut | Außenhalterungen, Autoteile |
| TPU 95A | Gering | — | Mäßig | Ausreichend | Füße, Dichtungen, Stoßfänger |
| Nylon | Mittel | Gut | Gut | Ausreichend | Zahnräder, Verschleißteile, Scharniere |
Kriechen ist der stille Fehler
Eine PLA-Halterung, die einen fünfminütigen Test besteht, kann über Wochen durchhängen. Wenn die Last dauerhaft wirkt, testen Sie über Tage statt über Minuten.
Feuchtes Filament ist ein anderes Material
Nylon und TPU nehmen Feuchtigkeit schnell auf; die Folgen sind Blasen, schwache Schichten und ungenaue Maße. Die vollständige Matrix lesen →
04 · Route für mechanische Projekte
Für die Funktion drucken
Scharniere, Schnappverbindungen, Zahnräder und Gewindeverbindungen sind die Stellen, an denen sich gedruckte Teile bewähren – und an denen Spiel, Ausrichtung und Dehngrenzen darüber entscheiden, ob sie zehn oder zehntausend Zyklen halten.
Die Ausrichtung folgt der Last
FDM-Teile sind zwischen den Schichten am schwächsten. Legen Sie einen freitragenden Schnapphaken flach, sodass die Biegespannung entlang der extrudierten Linien verläuft und nicht quer dazu. Drucken Sie einen Scharnierstift liegend, damit sich die Schichten um seine Achse legen.
Spiel ist ein Konstruktionsmerkmal
Ein im Druck montiertes Scharnier braucht einen Spalt, den Ihr Drucker tatsächlich auflösen kann. Messen Sie ihn mit einem Testkörper und hinterlegen Sie ihn dann als Parameter.
Gedruckte Mechanismen erkunden →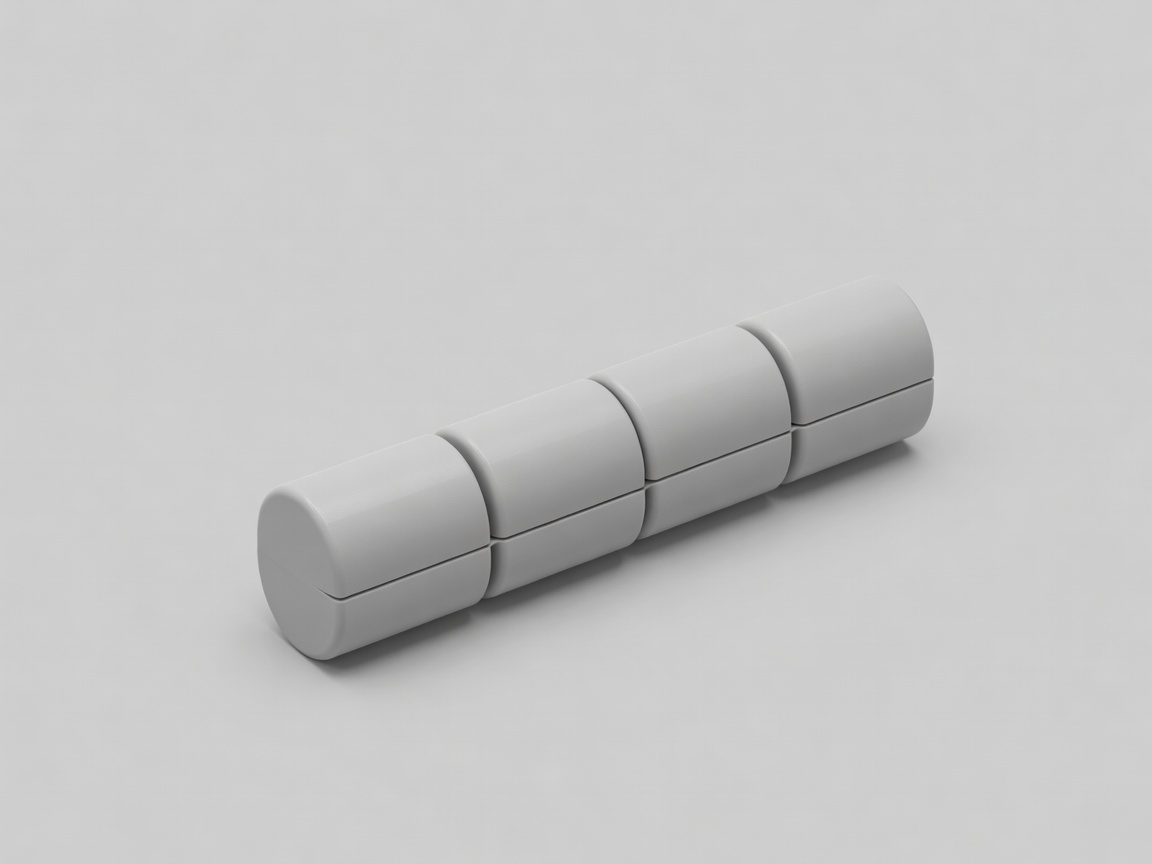
Knöchelspalt 0,3 mmStift Ø 4 mmFlach gedruckt
05 · Route zur Fehlerbehebung
Den Fehler verstehen
Ein fehlgeschlagener Druck ist ein Beleg. Bevor Sie eine Einstellung ändern, fotografieren, messen und notieren Sie die Bruchstelle. Die Bruchfläche verrät meist, ob die Ursache im Design, im Material oder in der Maschine lag.
Sauberer Riss entlang einer Schicht
Meist schlechte Schichthaftung oder Belastung entlang der Z-Achse. Prüfen Sie die Düsentemperatur und die Kühlung und überdenken Sie danach die Ausrichtung.
Löcher sind zu klein
Oft liegen die Ursache in der Bogensegmentierung und einem nach innen gedrückten ersten Perimeter. Kalibrieren Sie den Materialfluss und wenden Sie dann eine Lochkompensation in CAD oder Slicer an.
Ecken heben sich vom Druckbett ab
Thermische Schrumpfung ist stärker als die Haftung. Häufig bei ABS und ASA; Gehäuse, Brim und die Vorbereitung des Druckbetts helfen.
Untere Kante wird ausgestellt
Elefantenfuß durch einen zu stark gequetschten ersten Layer. Erhöhen Sie die Höhe der ersten Schicht leicht oder fügen Sie im CAD eine Fase von 0,3–0,5 mm hinzu. Vollständige Diagnosetabelle →
06 · Iteration
Ein nützliches Testprotokoll führen
Das Gedächtnis ist ein schlechtes Laborbuch. Ein kurzes Protokoll pro Revision macht aus Vermutungen eine Konstruktionshistorie, auf die Sie sich verlassen können.
Beispiel für ein Iterationsprotokoll – Lochwand-Haken
- Rev A · PLA, 2 Wände, 20 %
Am sechsten Tag an der Hakenwurzel gerissen. Der Bruch verlief entlang der Schichtlinien. - Rev B · Auf die Seite gedreht
Die Schichten verlaufen nun entlang des Hakens. Kein Riss, aber nach 14 Tagen 2.1 mm Kriechverformung. - Rev C · PETG, 4 Wände, Wurzelradius 3 mm
Nach 14 Tagen 0.4 mm Durchbiegung. Abnahmetest bestanden. - Rev D · 18 % Material entfernt
Gering belastetes Steg-Element ausgefräst; Durchbiegung unverändert. Freigegeben.
Aus den FAQ
Mit welchem Spiel sollte ich beginnen?
Etwa 0,2–0,3 mm pro Seite für gleitende oder drehende Teile auf einem kalibrierten FDM-Drucker, bestätigt durch Ihren eigenen Toleranztest.
Sollte ich für mehr Festigkeit Wände oder Füllung erhöhen?
Bei den meisten Biegebelastungen helfen zusätzliche Perimeter mehr als eine höhere Füllung, weil sich die Spannung an den äußeren Oberflächen konzentriert.
Ist PLA im Auto sicher?
Im Allgemeinen nein. PLA erweicht bei etwa 55–60 °C, und ein geschlossenes Auto kann im Sommer diese Temperatur überschreiten.
07 · Wer das schreibt
Hinter der Werkbank
Unser Bau-Standard
Wir sind unabhängige Bastler und Ingenieure und nicht mit einem Drucker-, Slicer- oder Filamenthersteller verbunden. Aussagen auf dieser Website stammen aus gedruckten Testteilen, veröffentlichten Normen oder klar gekennzeichneter Einschätzung.
Über uns →Eine Prototyp-Notiz senden
Passung, Rastverbindung oder Riss bereitet Ihnen Probleme? Beschreiben Sie die Funktion, das Material und was Sie gemessen haben. Unser Notiz-Werkzeug formatiert alles zu einem klaren Text, den Sie kopieren oder speichern können.
Ein funktionales Druckteil planen →