Mit den Passflächen beginnen
Bevor Sie auch nur eine Kontur skizzieren, notieren Sie, was das Teil berührt. Eine Regalhalterung berührt eine Wand, zwei Schrauben und ein Regalbrett. Eine Batterieklappe berührt eine Gehäuselippe, eine Verriegelung und einen Daumen. Jeder Kontakt ist eine Konstruktionsvorgabe mit einer Zahl – einem Schraubendurchmesser, einer Mindestwandstärke, einem Spiel –, und diese Zahlen sollten in Ihrem Modell existieren, bevor es die Kontur gibt.
In Autodesk Fusion ist das die Parametertabelle; in Onshape Variablen oder eine Konfiguration; in FreeCAD eine Tabelle, die Ihre Skizzen steuert; in SolidWorks globale Variablen und Gleichungen; in OpenSCAD einfach Variablen am Anfang der Datei. Benennen Sie sie nach ihrer Funktion: screw_clearance, lid_gap, wall_min. Wenn ein Testdruck zu eng ausfällt, ändern Sie einen Wert, und jedes abhängige Merkmal aktualisiert sich. Genau darin liegt der Sinn der parametrischen Modellierung, und sie funktioniert nur, wenn die wichtigen Maße von Anfang an benannt wurden.
Für die Düse konstruieren, nicht für den Bildschirm
Eine 0,4-mm-Düse legt Linien typischerweise etwa 0,42–0,45 mm breit. Eine Wand, die mit einem ungünstigen Bruchteil davon modelliert wird – sagen wir 1,1 mm –, zwingt den Slicer, Lücken mit dünnen, schwachen Extrusionen zu füllen oder Hohlräume zu lassen. Modellieren Sie tragende Wände als saubere Vielfache Ihrer Linienbreite, etwa 0,9, 1,3 oder 1,7 mm, und prüfen Sie vorher vollständige Perimeter in vorschau des Slicers.
Die Schwerkraft ist die andere Vorgabe, die der Bildschirm verbirgt. Überhänge, die steiler als etwa 45° zur Senkrechten sind, brauchen Stützen oder eine Neukonstruktion. An Kanten zum Druckbett druckt eine 45°-Fase sauber, während eine Rundung als waagerechter Überhang beginnt und durchhängt. Waagerechte Löcher drucken sich besser als Tropfenform oder mit einer flachen Decke. Kurze Brücken von einigen Zentimetern sind mit guter Kühlung meist unproblematisch; größere Spannweiten verdienen einen eigenen Teststreifen.
Linienbreite 0.45 mmWände ×3 = 1.35 mmÜberhang ≤ 45°Fase am Druckbett 0.5 mm
Toleranz als gemessenen Wert behandeln
ISO 286 definiert die Begriffe für Passungen im Maschinenbau – Spiel-, Übergangs- und Presspassung – für gedrehte Wellen und Bohrungen. FDM-Druck kann diese Toleranzklassen nicht einhalten, die Begriffe sind dennoch nützlich: Legen Sie fest, ob jede Verbindung gleiten, drehen, positionieren oder pressen soll, und ermitteln Sie dann das Spiel, das Ihr Drucker dafür braucht.
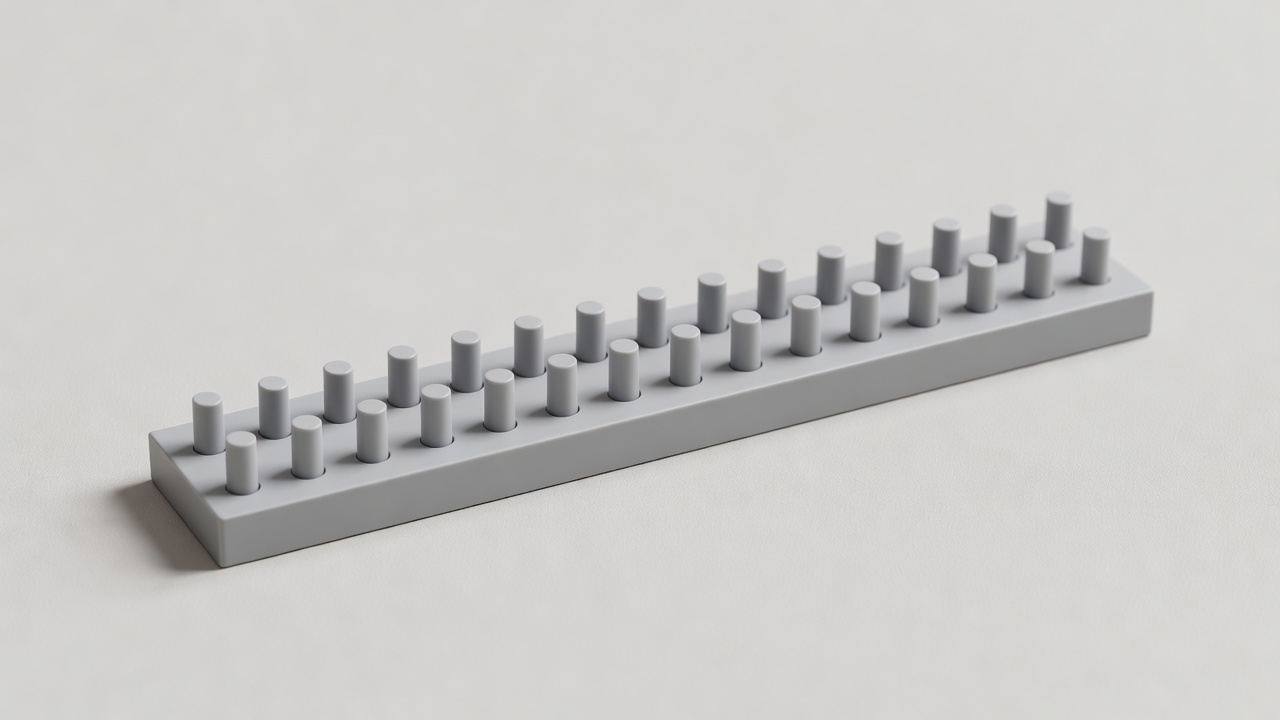
Spiel 0.10–0.40 mmSchritt 0.05 mmDruckzeit ≈ 20 min
Drucken Sie einen Testkörper mit Stiften und Löchern bei 0.10, 0.15, 0.20, 0.25, 0.30 und 0.40 mm Spiel pro Seite, aus demselben Material, mit derselben Ausrichtung und denselben Einstellungen wie das spätere Bauteil. Notieren Sie, welche Paare sich fest fügen, welche gleiten und welche frei drehen. Dieses Ergebnis ist ein gemessener Wert. „Es sollte 0.2 mm sein“ ist dagegen eine Annahme, und sie ändert sich mit jedem Material, jeder Düse und jedem Slicer-Profil.
Löcher werden meist zu klein gedruckt. Der Slicer nähert Kreisbögen durch gerade Segmente an, und die äußere Linie eines Lochs wird nach innen gedrückt. Viele Slicer bieten eine Loch- oder XY-Kompensation an, diese sollte jedoch erst nach der Kalibrierung des Materialflusses angewendet werden und nicht an deren Stelle – sonst verstecken Sie einen Fehler hinter einem anderen.
Annahme vs. Ergebnis: Führen Sie in Ihren Notizen zwei Spalten. Werte aus einem Forenbeitrag oder einem Datenblatt kommen in die erste. Werte, die Sie an eigenen gedruckten Teilen gemessen haben, kommen in die zweite. Nur die zweite Spalte sollte das endgültige Modell bestimmen.
Explosionsdarstellungen zur Prüfung der Montage nutzen
Eine verschmolzene Baugruppe kann perfekt aussehen und sich trotzdem nicht zusammensetzen lassen. Lösen Sie sie vor dem Druck in CAD auseinander. Prüfen Sie, ob jedes Teil einen geraden Montageweg hat, ob ein Schraubendreher jede Schraube erreicht, ob sich Heat-Set-Einsätze einpressen lassen, ohne dass der Lötkolben gegen eine Wand stößt, und ob die Reihenfolge sinnvoll ist. Fusion und Onshape unterstützen Baugruppen mit Gelenken oder Verbindungen, sodass Sie auch den Bewegungsbereich von Scharnieren und Schiebern prüfen können.
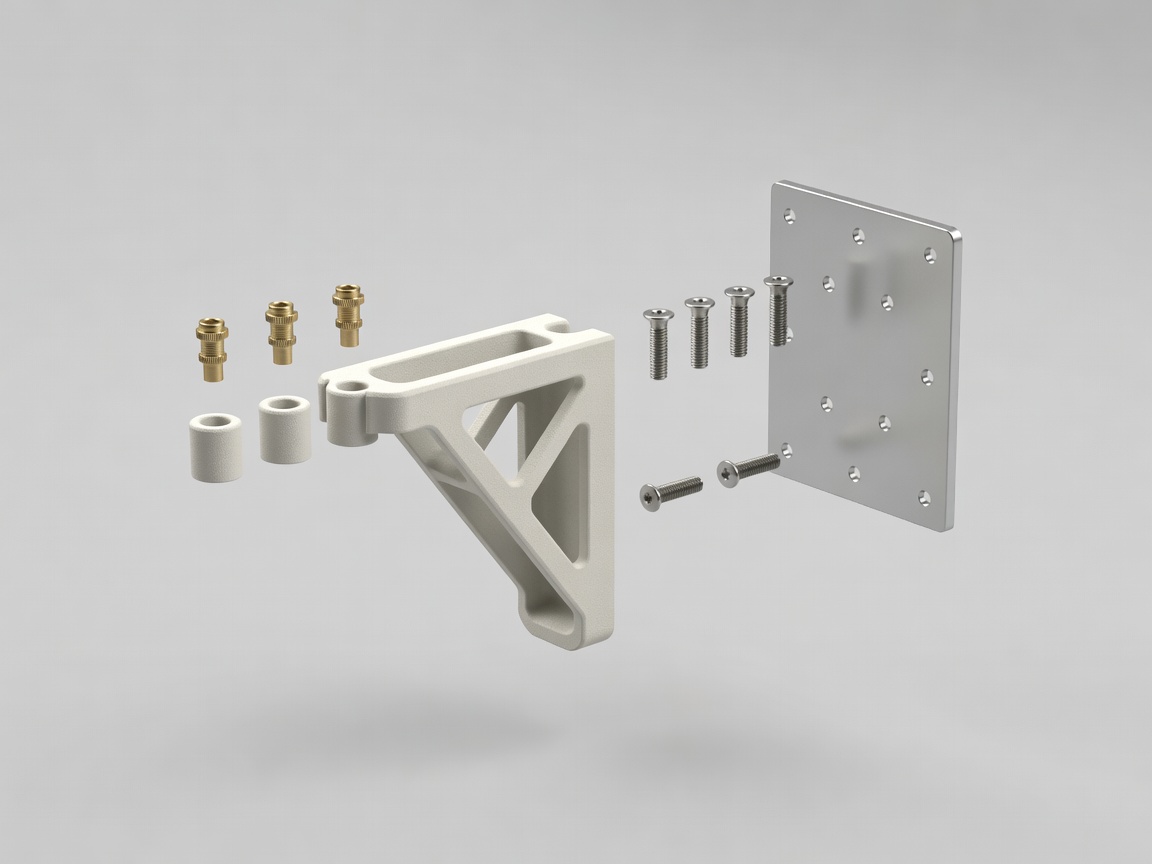
4 TeileM4-Heat-Set-EinsätzeMontageachse Z
„Wenn Sie den Lastpfad nicht mit einer Bleistiftskizze erklären können, wird das CAD-Modell ihn auch nicht erklären.“Werkbank-Regel, Rev C
Checkliste vor dem Druck
- Jedes Passungsmaß ist ein benannter Parameter und keine eingetippte Zahl.
- Tragende Wände sind saubere Vielfache der Linienbreite und haben mindestens drei Konturen.
- Die Hauptlast verläuft in der vorgesehenen Druckausrichtung entlang der Schichten und nicht quer dazu.
- Zur Druckplatte weisende Kanten sind angefast; Überhänge bleiben bei etwa 45° oder darunter.
- Das Spiel stammt aus Ihrem eigenen Testkörper aus demselben Material.
- Eine Explosionsdarstellung bestätigt die Montagewege und die Werkzeugzugänglichkeit.
Für die Grundlagen zu Lastpfaden und Spannungskonzentrationen bleibt Shigley's Mechanical Engineering Design eine verlässliche Referenz. Für druckspezifische Geometrie testen Sie Ihren eigenen Drucker und vertrauen Sie den Ergebnissen mehr als jeder allgemeinen Regel – auch unseren. Wählen Sie als Nächstes ein Material, das zur Belastung passt, unter Material vor Farbe.