Start med kontaktflatene
Før du tegner én eneste profil, skriv ned hva delen berører. En hylleholder berører en vegg, to skruer og en hylle. En batteridør berører en kant på huset, en lås og en tommel. Hver kontakt er en designbegrensning med et tall knyttet til seg – en skruediameter, en minste veggtykkelse, en klaring – og disse tallene bør finnes i modellen din før konturen gjør det.
I Autodesk Fusion betyr dette parametertabellen; i Onshape variabler eller en konfigurasjon; i FreeCAD et regneark som styrer skissene dine; i SolidWorks globale variabler og ligninger; i OpenSCAD ganske enkelt variabler øverst i filen. Gi dem navn etter funksjonen: screw_clearance, lid_gap, wall_min. Når en testutskrift kommer tilbake for stram, endrer du én verdi, og alle avhengige elementer oppdateres. Det er hele poenget med parametrisk modellering, og det fungerer bare hvis de viktige målene fikk navn fra første dag.
Design for dysen, ikke skjermen
En 0.4 mm dyse legger vanligvis linjer som er rundt 0.42–0.45 mm brede. En vegg modellert med en ubeleilig brøkdel av dette – si 1.1 mm – tvinger slicer til å fylle hull med tynne, svake ekstruderinger eller la tomrom stå. Modeller bærende vegger som rene multipler av linjebredden, for eksempel 0.9, 1.3 eller 1.7 mm, og sjekk forhåndsvisningen i slicer for å bekrefte solide ytterkonturer.
Tyngdekraften er den andre begrensningen skjermen skjuler. Overheng brattere enn omtrent 45° fra vertikalen trenger støtte eller ny design. På kanter som vender mot plattformen, skriver en 45° fas pent ut, mens en avrunding starter som et horisontalt overheng og henger ned. Horisontale hull skrives bedre som dråpeformer eller med flatt tak. Korte broer på noen centimeter er vanligvis greie med god kjøling; lengre spenn fortjener sin egen testrandrem.
Linjebredde 0.45 mmVegger ×3 = 1.35 mmOverheng ≤ 45°Fas mot plattform 0.5 mm
Behandle toleranse som en målt verdi
ISO 286 definerer begrepene for tekniske passinger (klaring, overgangspassing og presspassing) for maskinerte aksler og hull. FDM-utskrift kan ikke oppnå de maskinerte toleransene, men begrepene er fortsatt nyttige: bestem om hver forbindelse skal gli, dreie, posisjoneres eller presses, og finn deretter klaringen skriveren din trenger for å oppnå det.
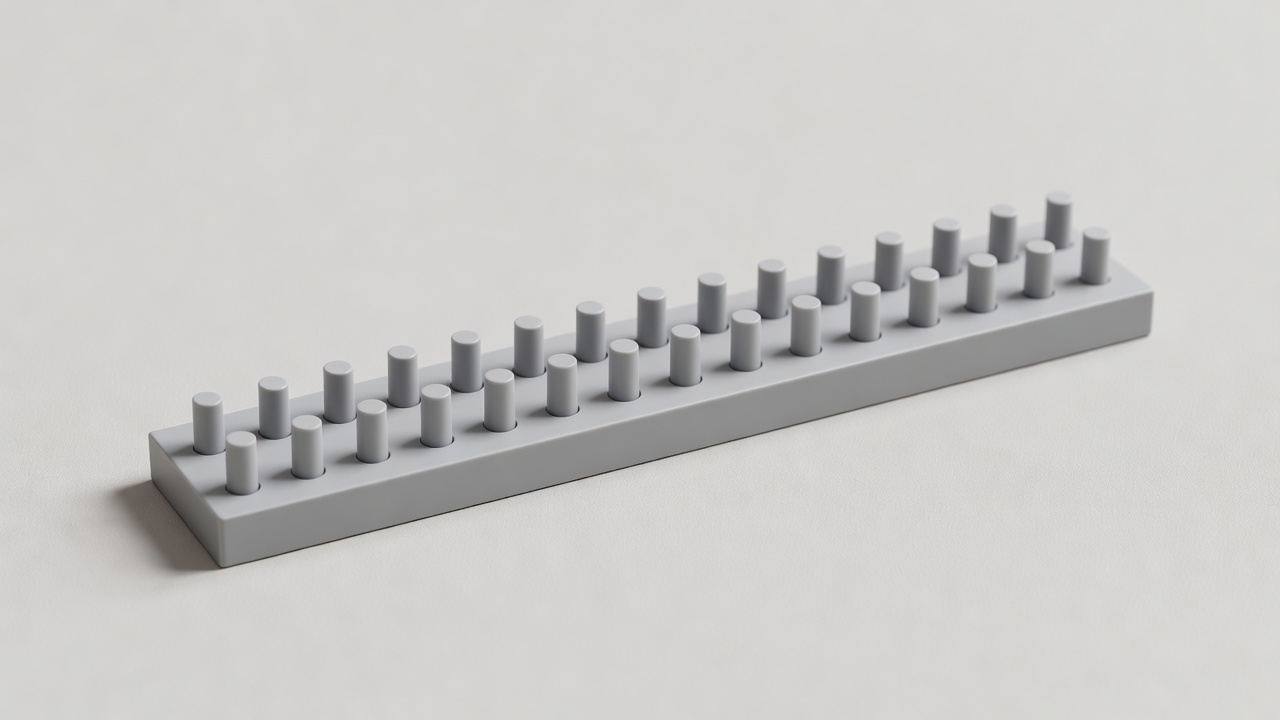
Klaring 0.10–0.40 mmSteg 0.05 mmUtskriftstid ≈ 20 min
Skriv ut en testbit med tapper og hull med klaring på 0.10, 0.15, 0.20, 0.25, 0.30 og 0.40 mm per side, i samme materiale, orientering og innstillinger som den faktiske delen. Noter hvilke par som presses sammen, hvilke som glir, og hvilke som roterer fritt. Denne noteringen er et målt resultat. «Den skal være 0.2 mm» er en antagelse, og den endrer seg med hvert materiale, hver dyse og hver slicer-profil.
Hull blir som regel for små under utskrift. Sliceren tilnærmer buer med rette segmenter, og den ytre linjen i et hull presses innover. Mange slicere tilbyr hull- eller XY-kompensasjon, men bruk den etter at du har kalibrert flyt, ikke i stedet for det. Ellers skjuler du én feil bak en annen.
Antagelse mot resultat: før to kolonner i notatene dine. Verdier kopiert fra et forumimlegg eller et datablad føres i den første. Verdier du har målt på dine egne utskrevne deler føres i den andre. Bare den andre kolonnen bør styre den endelige modellen.
Bruk eksploderte visninger til å kontrollere montering
En sammensmeltet sammenstilling kan se perfekt ut og likevel være umulig å sette sammen. Eksploder den i CAD før utskrift. Kontroller at hver del har en rett innføringsvei, at en skrutrekker når alle festeelementer, at varmesatte innsatser kan presses inn uten at loddekolben treffer en vegg, og at rekkefølgen gir mening. Både Fusion og Onshape håndterer sammenstillinger med ledd eller koblinger, slik at du også kan kontrollere bevegelsesområdet for hengsler og skyvere.
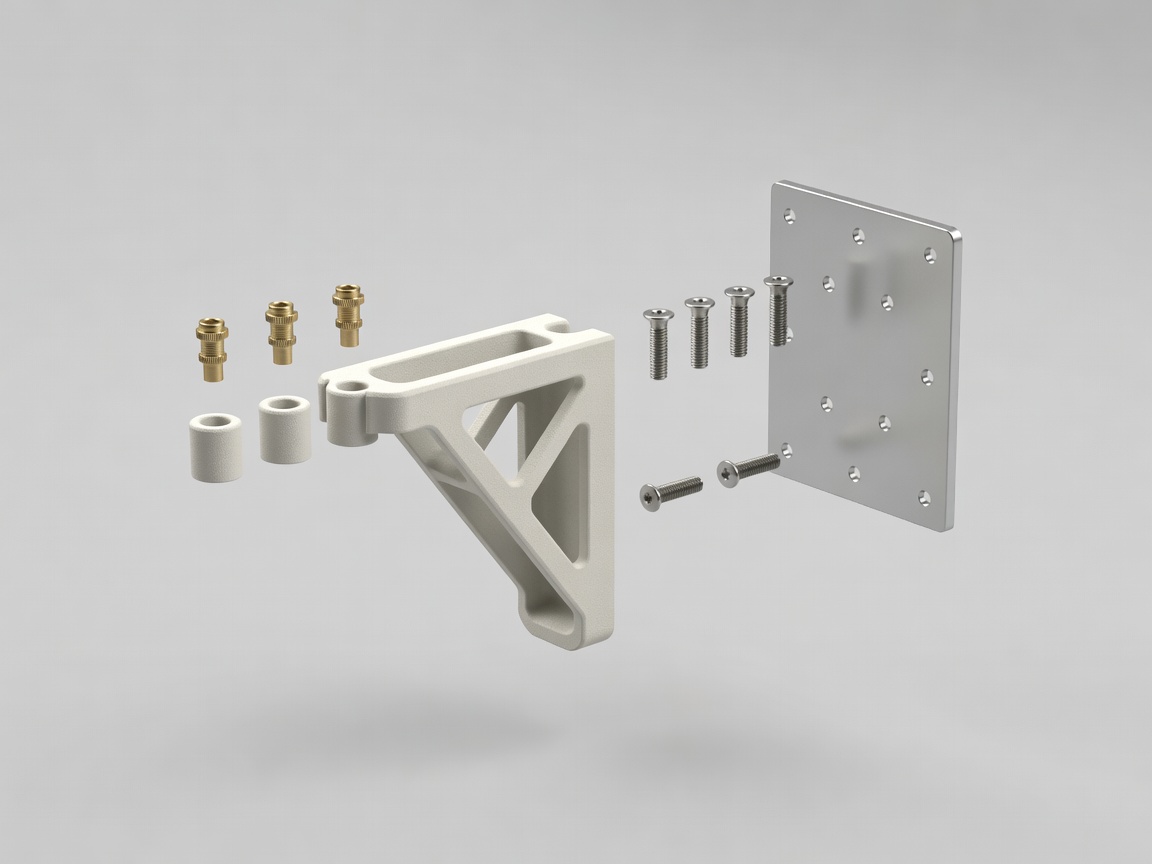
4 delerM4 varmesatte innsatserInnføringsakse Z
«Hvis du ikke kan forklare lastbanen med en blyantskisse, vil CAD-modellen heller ikke kunne forklare den for deg.»Benkregel, rev C
Sjekkliste før utskrift av modellen
- Alle tilpassingsmål er en navngitt parameter, ikke et skrevet tall.
- Bærende vegger er rene multipler av linjebredden, med minst tre perimetre.
- Hovedlasten går langs lagene, ikke tvers over dem, i den tiltenkte utskriftsorienteringen.
- Kanter mot plattformen er avfaset; overheng holder seg nær eller under 45°.
- Klaringene kommer fra din egen testbit i samme materiale.
- En eksplodert visning bekrefter innføringsveier og verktøytilgang.
For ingeniørfaget bak lastbaner og spenningskonsentrasjoner er Shigley's Mechanical Engineering Design fortsatt en pålitelig referanse. For geometri som er spesifikk for utskrift, test din egen skriver, og stol på resultatene fremfor enhver generell regel, også våre. Velg deretter et materiale som passer til bruksformålet i Materiale før farge.