Klaring er en designfunksjon
Hver bevegelig skjøt trenger et gap som skriveren din pålitelig kan gjengi. For lite, og delene smelter sammen; for stort, og skjøten rasler og slites. Bruk toleransetesten beskrevet i CAD-guiden, printet i samme materiale og orientering som mekanismen. Gap som printes rent på vertikale vegger kan smelte sammen på horisontale flater, der lagene henger litt, så test begge hvis skjøten din har begge deler.
Hengsler printet på plass
Hengsler printet på plass monteres av skriveren selv: knokene låser seg rundt en tapp med et gap rundt hele. Print dem med tappaksen parallelt med plattformen, slik at lagene vikler seg rundt tappen i stedet for å stables langs den, noe som ville gjort at tappen knakk ved første vridning. Gi gapet en avfaset eller kjegleformet profil under, slik at overhenget bærer seg selv. Etter utskrift beveger du hengslet forsiktig gjennom hele bevegelsesområdet for å løse opp eventuell lett binding.
Utkragende klikkfester
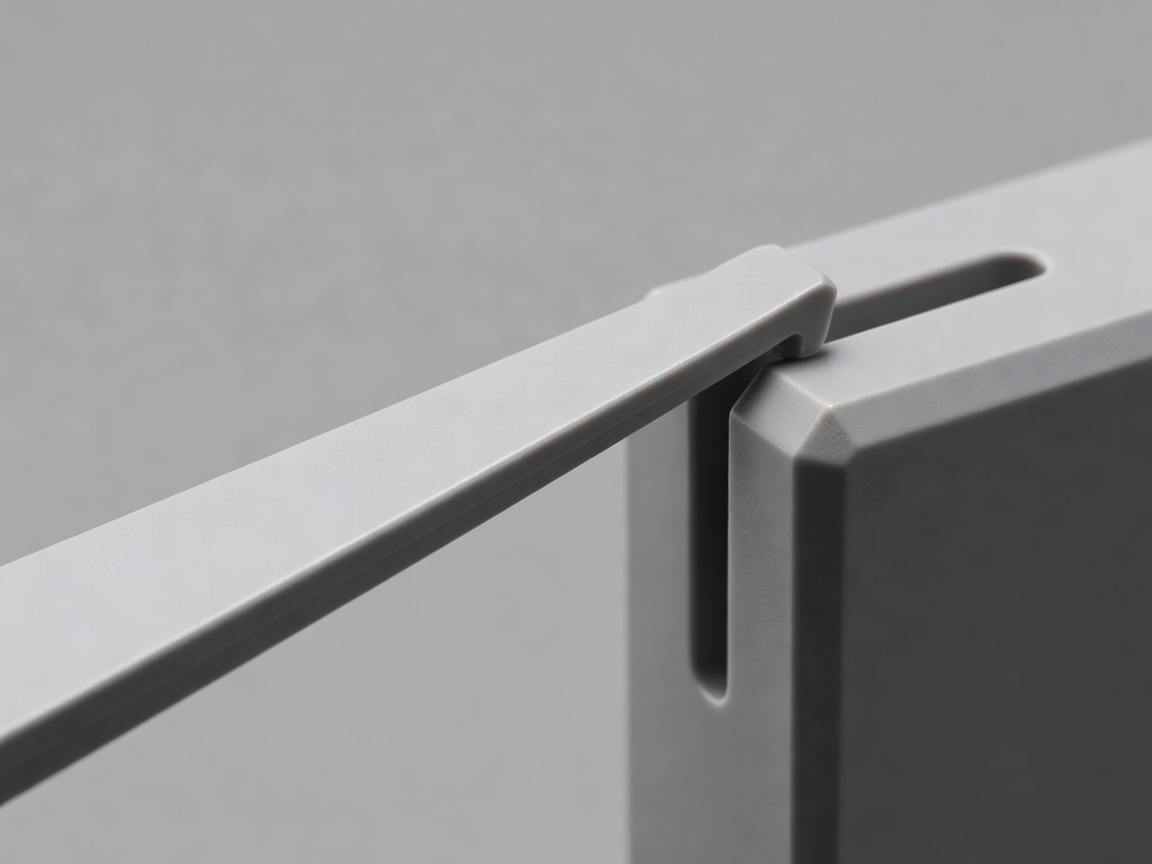
Et klikkfeste er en bjelke som bøyes under montering og springer tilbake bak et undersnitt. Den avgjørende verdien er tøyningen ved bjelkens rot: hvis monteringen bøyer bjelken utover det materialet tåler, blir den hvit, sprekker eller får en permanent deformasjon. Den klassiske designreferansen her er veiledningen for klikkfester fra Bayer MaterialScience for støpte plastmaterialer. Prinsippene gjelder også her, men printede deler trenger ekstra margin fordi lagbindingene er svakere enn støpt materiale.
- Print bjelken flatt, slik at bøyespenningen går langs de ekstruderte linjene.
- Avsmalne bjelken mot spissen for å fordele tøyningen jevnere.
- Legg til en god avrunding ved roten. Skarpe innvendige hjørner samler spenning.
- Forleng bjelken før du gjør den tykkere; tøyningen synker når lengden øker.
Levende hengsler
Polypropylen er det klassiske materialet for levende hengsler, og noen printede PP- og TPU-materialer tåler gjentatt bøying godt. I PLA eller PETG vil en tynn bøyende bro vanligvis tryte og sprekke etter relativt få sykluser. Hvis du trenger en fold-flat-funksjon i et stivt materiale, bør du vurdere et hengsel med tapp eller en fleksibel fjæring med lengre og tykkere aktiv lengde i stedet.
Tannhjul og kraftoverføring
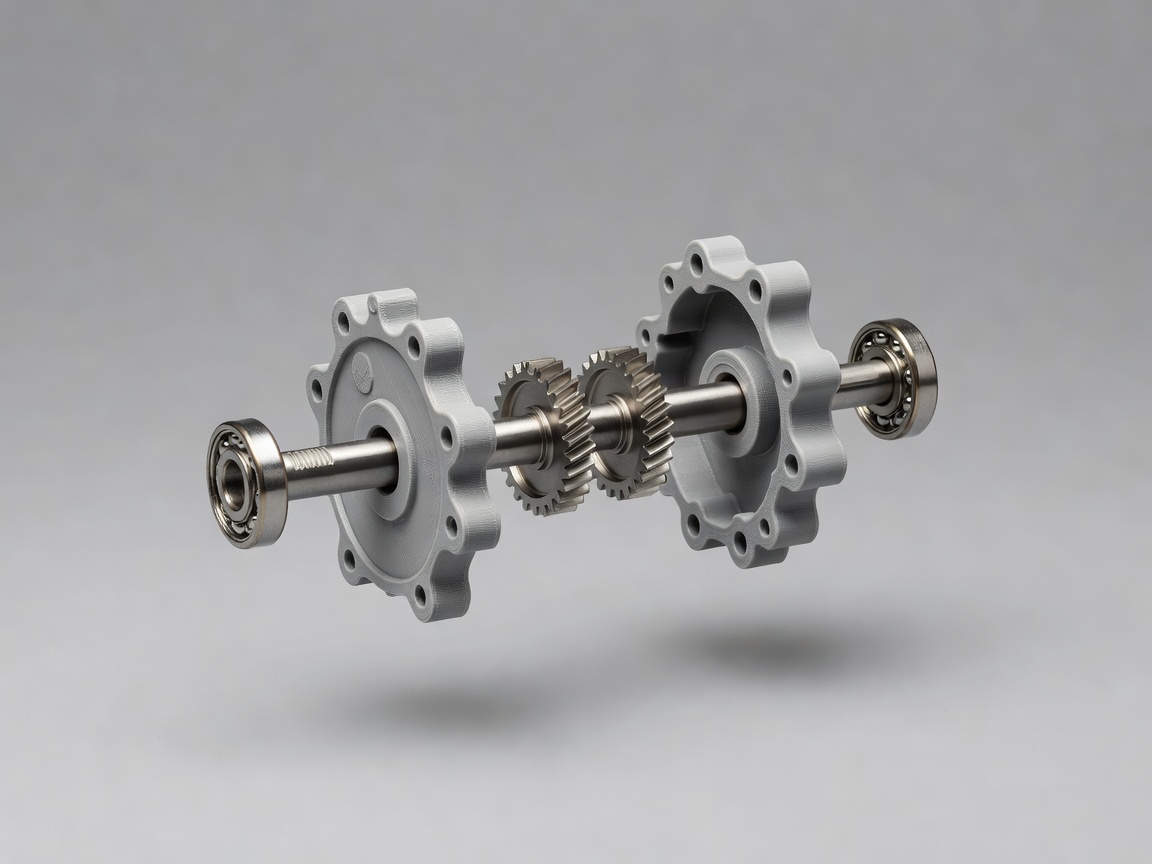
Printede tannhjul fungerer godt ved lave laster og hastigheter. Bruk en standard evolventprofil med 20° trykkvinkel, generert av et tillegg eller et bibliotek i stedet for å tegnes for hånd, og velg en modul stor nok til at dysen kan gjengi tennene. Modul 1 og oppover er et fornuftig utgangspunkt med 0.4 mm dyse. Sildebensgir er selvsentrerende og kan printes uten støtte. Nylon og PETG tåler slitasje bedre enn PLA, og et lett tørt smøremiddel hjelper.
Festemidler, innsatser og lager
Maskinskruer bør ikke bite direkte inn i plast som åpnes gjentatte ganger. Messingsinnsatser for varmeinnfesting, presset inn med loddebolt, gir holdbare gjenger. Modeller hullet etter innsatsprodusentens anbefalte størrelse. Fangede sekskantmuttere i en modellert lomme er et enkelt alternativ. For presspasslager som det vanlige 608 legger du til små klemribber inni boringen, slik at passformen er avhengig av at ribbene deformeres, i stedet for at hele boringen må være nøyaktig.
Ettergivende mekanismer erstatter tapper og fjærer med fleksibel geometri. Compliant Mechanisms Research Group ved Brigham Young University, ledet av Larry Howell, har publisert mye om emnet, og hans bok Compliant Mechanisms er en grundig innføring.
Iterasjonslogg: batteridørsklikk
- Rev A · PLA, 1.2 mm bjelke
Ble hvit ved roten ved første montering; sprakk ved syklus 4. - Rev B · Bjelke forlenget 8 → 14 mm
Ingen hvitfarging; 60 sykluser før sprekk i et skarpt rothjørne. - Rev C · 1 mm avrunding ved roten, PETG
500 sykluser, ingen synlig skade. Holdekraften er fortsatt akseptabel.
«En mekanisme er et løfte om å gjenta seg. Test den så mange ganger brukeren vil.»Benkregel
Hvis en skjøt svikter under testing, forteller bruddet en historie. Les den før du designer om.