Verkstedguide · passform · belastning · iterasjon
Gjør en grov idé om til en del som passer
Tinker Puzzle Range er en uavhengig verkstedguide for skapere som trenger printede deler som kan klikkes fast, bæres, ha hengsler og tåle bruk. Hver veiledning kobler et CAD-valg, et materialvalg eller en slicer-innstilling tilbake til ett spørsmål: gjør det ferdige objektet jobben sin?
0,2 mm klaring som utgangspunktminst 3 perimetreÉn endring per test
01 · Designbrief
Start med passformen
En funksjonell del defineres av hva den berører, hva den bærer og hvordan den svikter. Skriv dette ned før du åpner CAD, så har alle senere valg — veggtykkelse, materiale, orientering — noe å måles mot.
Dekorative utskrifter kan vurderes med øyet. Braketter, klips, hengsler og kabinetter må vurderes med skyvemål, vekt og gjentatt bruk. Det er vinkelen alle sider på dette nettstedet tar.
- Funksjon
- Hold en 2 kg ruter på en perforert plate uten synlig sig.
- Tilpassede deler
- 6 mm hull i perforert plate med 25 mm avstand; ruterhus Ø 68 mm.
- Lastbane
- Utkragende vekt; bøyning ved krokroten.
- Miljø
- Uoppvarmet garasje, 2–30 °C, av og til sollys.
- Godkjenning
- Ingen krypning etter 14 dager under last; fjerning med én hånd.
Det du tror
«PLA med 20 % fylling er sterk nok for en krok.» Antakelser er nyttige utgangspunkt, men de hører hjemme i en kolonne merket uverifisert til en utskrevet prøve har båret reell last.
Det benken viser
«Kroken bøyde seg 1,8 mm under 2 kg etter 48 timer; sprakk langs lagene på dag seks.» Nå kjenner du feilmåten, stedet og tidsrammen — tre fakta som forteller deg hva du skal endre.
02 · CAD-løype
Form modellen
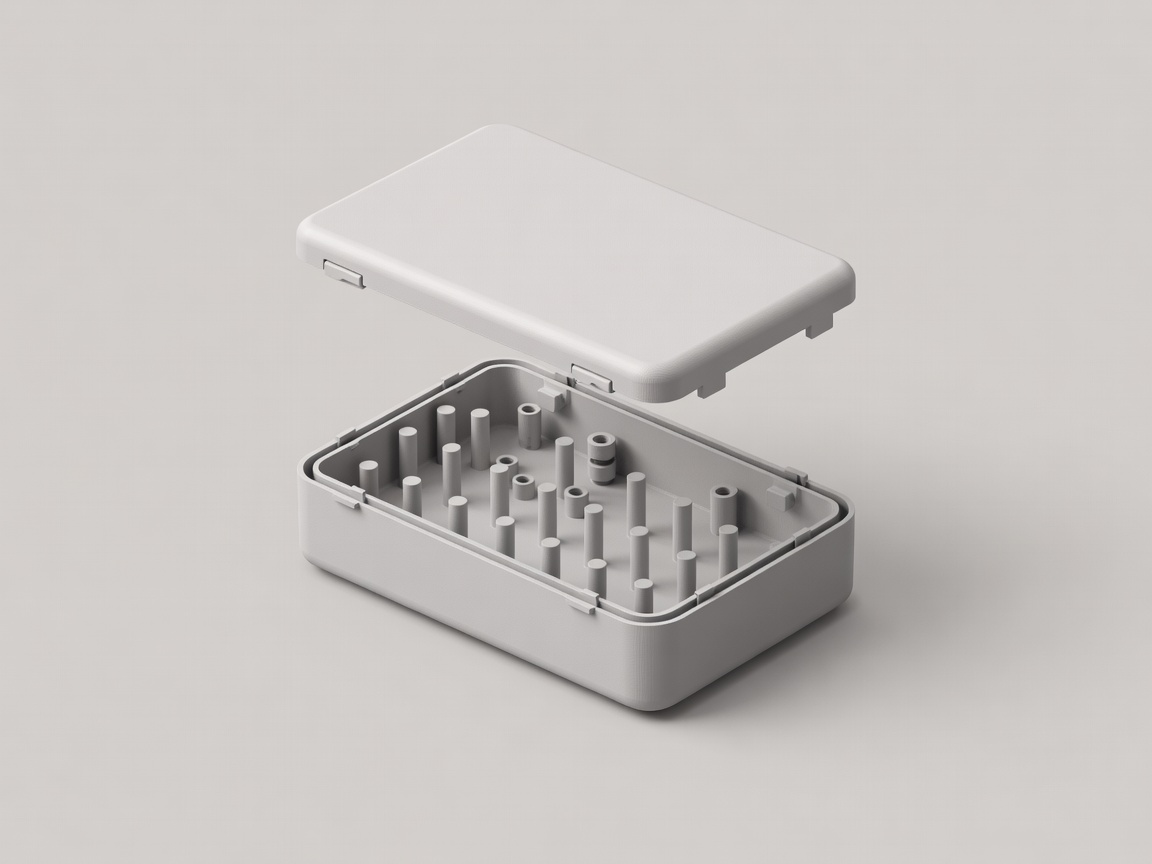
Modeller grensesnittene først, gi hver kritisk dimensjon et navn som parameter, og tegn vegger i multiplum av ekstruderingsbredden. En modell bygget slik overlever tredje revisjon uten å bli tegnet på nytt.
Vegg 1,6 mmLokkgap 0,25 mmFeste Ø 5,4 mm
Parametrisk før pen
I Autodesk Fusion, Onshape, FreeCAD eller OpenSCAD gjelder den samme vanen: et navngitt lid_gap slår en skrevet 0,25 gjemt i en skisse. Når testlokket sitter fast, endrer du én verdi, og hele kabinettet oppdateres.
Design for dysen
Fas kanter som vender mot plata, hold overheng under omtrent 45°, og bruk dråpeformede hull på horisontale akser slik at tak ikke synker.
Åpne CAD-guiden →03 · Filamentløype
Velg materiale etter bruk
Farge er det siste du velger. Varme, vedvarende last, slag, sollys og fuktighet avgjør hvilken polymer som hører hjemme på spolholderen.
| Materiale | Stivhet | Krypning under last | Varmetoleranse | Utendørsbruk | Typisk bruk |
|---|---|---|---|---|---|
| PLA | Høy | Dårlig | Lav (~55–60 °C) | Begrenset | Jigger, fester, passformtester |
| PETG | Middels | Akseptabel | Moderat (~75–80 °C) | Akseptabel | Braketter, klips, hus |
| ASA | Middels | God | God (~95–100 °C) | God | Utendørsfester, bildeler |
| TPU 95A | Lav | — | Moderat | Akseptabel | Føtter, pakninger, støtfangere |
| Nylon | Middels | God | God | Akseptabel | Gir, slitedeler, hengsler |
Krypning er den stille feilen
En PLA-brakett som består en femminutters test, kan synke i løpet av uker. Hvis lasten er permanent, test i dager, ikke minutter.
Fuktig filament er et annet materiale
Nylon og TPU tar raskt opp fuktighet; resultatet er bobler, svake lag og dårlige dimensjoner. Les hele oversikten →
04 · Mekanisk prosjektløype
Print for funksjon
Hengsler, klikkfester, gir og gjengede forbindelser er der printede deler gjør nytte for seg — og der klaring, orientering og tøyningsgrenser avgjør om de holder ti sykluser eller ti tusen.
Orienteringen følger lasten
FDM-deler er svakest mellom lagene. Legg en utkragende klikkfeste flatt, slik at bøyespenningen går langs de ekstruderte linjene, ikke tvers over dem. Print en hengselbolt horisontalt, slik at lagene vikler seg rundt aksen.
Klaring er en egenskap
Et hengsel som printes på plass, trenger et gap skriveren faktisk kan oppløse. Mål det med en testbit, og modeller det deretter som en parameter.
Utforsk printede mekanismer →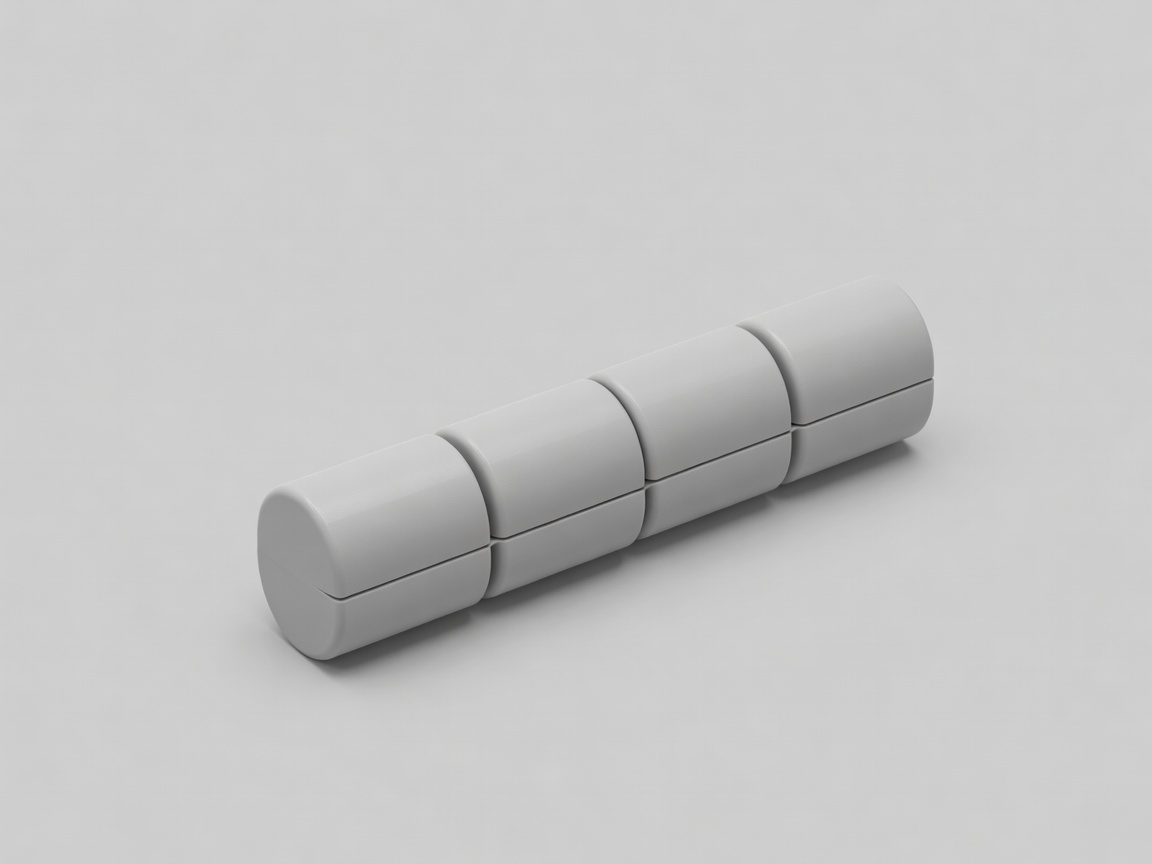
Knokegap 0,3 mmBolt Ø 4 mmPrintet flatt
05 · Feilsøkingsløype
Les feilen
En mislykket utskrift er et bevis. Før du endrer en innstilling, fotografer den, mål den og skriv ned hvor den brøt. Bruddflaten forteller vanligvis om årsaken var design, materiale eller maskin.
Rent brudd langs et lag
Vanligvis dårlig lagvedheft eller belastning på tvers av Z-aksen. Sjekk dysetemperatur og kjøling, og vurder deretter orienteringen på nytt.
Hull måler for små
Ofte bueoppdeling kombinert med at første ytterkontur presses innover. Kalibrer flyt, og bruk deretter hullkompensasjon i CAD eller slicer.
Hjørner løfter seg fra plattformen
Termisk krymping som går raskere enn vedheften. Vanlig med ABS og ASA; kabinett, brim og god klargjøring av plattformen hjelper.
Nederste kant flyter ut
Elefantfot fra et sammenpresset første lag. Øk høyden på første lag litt, eller legg til en 0.3–0.5 mm fas i CAD. Full feildiagnosetabell →
06 · Iterasjon
Før en nyttig testlogg
Hukommelsen er en dårlig labbjournal. En kort logg per revisjon gjør gjetning om til en designhistorikk du kan stole på.
Eksempel på iterasjonslogg – krok til hullplate
- Rev A · PLA, 2 vegger, 20 %
Sprakk ved krokroten på dag seks. Bruddet fulgte laglinjene. - Rev B · Snudd på siden
Lagene går nå langs kroken. Ingen sprekk, men 2.1 mm kryp på dag 14. - Rev C · PETG, 4 vegger, 3 mm avrunding ved roten
0.4 mm utbøyning på dag 14. Besto godkjenningstesten. - Rev D · Fjernet 18 % materiale
Lommeformet lavspenningsliv; utbøyningen er uendret. Frigitt.
Fra vanlige spørsmål
Hvilken klaring bør jeg starte med?
Omtrent 0.2–0.3 mm per side for glidende eller roterende deler på en kalibrert FDM-skriver, bekreftet med din egen toleransetest.
Bør jeg legge til vegger eller fyll for styrke?
For de fleste bøyelaster hjelper flere ytterkonturer mer enn ekstra fyll, fordi spenningen samler seg i de ytre flatene.
Er PLA trygt inne i bilen?
Generelt nei. PLA mykner ved rundt 55–60 °C, og en lukket bil om sommeren kan komme over det.
07 · Hvem skriver dette
Bak verkstedbenken
Vår standard for arbeidet
Vi er uavhengige produsenter og ingeniører, uten tilknytning til noen skriver-, slicer- eller filamentmerke. Påstander på dette nettstedet kommer fra utskrevne testdeler, publiserte standarder eller tydelig merkede vurderinger.
Om oss →Send et prototypenotat
Har du problemer med passform, en klikkforbindelse eller en sprekk? Beskriv funksjonen, materialet og det du målte. Notatverktøyet vårt formaterer det til en tydelig tekst du kan kopiere eller lagre.
Planlegg en funksjonell utskrift →