Zacznij od powierzchni styku
Zanim narysujesz choćby jeden profil, zapisz, czego dotyka część. Wspornik półki dotyka ściany, dwóch śrub i półki. Klapka baterii dotyka krawędzi obudowy, zatrzasku i kciuka. Każdy styk to ograniczenie projektowe z przypisaną liczbą — średnicą śruby, minimalną grubością ścianki, luzem — i te liczby powinny istnieć w modelu, zanim powstanie kontur.
W Autodesk Fusion oznacza to tabelę parametrów; w Onshape zmienne lub konfigurację; w FreeCAD arkusz sterujący szkicami; w SolidWorks zmienne globalne i równania; w OpenSCAD po prostu zmienne na początku pliku. Nazywaj je według funkcji: screw_clearance, lid_gap, wall_min. Gdy wydruk testowy wyjdzie ciasny, zmieniasz jedną wartość, a wszystkie zależne elementy się aktualizują. Na tym polega cel modelowania parametrycznego i działa to tylko wtedy, gdy ważne wymiary nazwano od pierwszego dnia.
Projektuj z myślą o dyszy, nie o ekranie
Dysza 0.4 mm zwykle układa linie o szerokości około 0.42–0.45 mm. Ściana zamodelowana na niewygodnym ułamku tej wartości — powiedzmy 1.1 mm — zmusza slicer do wypełniania szczelin cienkimi, słabymi ścieżkami albo zostawienia pustek. Modeluj ściany nośne jako czyste wielokrotności szerokości linii, na przykład 0.9, 1.3 lub 1.7 mm, i sprawdź podgląd w slicerze, czy obwody są pełne.
Grawitacja to drugie ograniczenie, którego ekran nie pokazuje. Nawisy bardziej strome niż około 45° od pionu wymagają podpór lub przeprojektowania. Na krawędziach przylegających do stołu fazka 45° drukuje się czysto, a zaokrąglenie zaczyna się jako poziomy nawis i opada. Poziome otwory lepiej drukują się jako kropla lub z płaskim dachem. Krótkie mostki o długości kilku centymetrów zwykle są w porządku przy dobrym chłodzeniu; dłuższe przęsła wymagają własnego paska testowego.
Szerokość linii 0.45 mmŚciany ×3 = 1.35 mmNawis ≤ 45°Fazka stołu 0.5 mm
Traktuj tolerancję jako zmierzoną wartość
Norma ISO 286 definiuje słownictwo pasowań inżynierskich — luzu, pasowania przejściowego i wcisku — dla wałów i otworów obrabianych skrawaniem. Druk FDM nie zapewnia tych klas dokładności, ale to słownictwo nadal jest przydatne: zdecyduj, czy każde połączenie ma się przesuwać, obracać, ustalać czy wciskać, a potem znajdź luz, jaki Twoja drukarka musi osiągnąć.
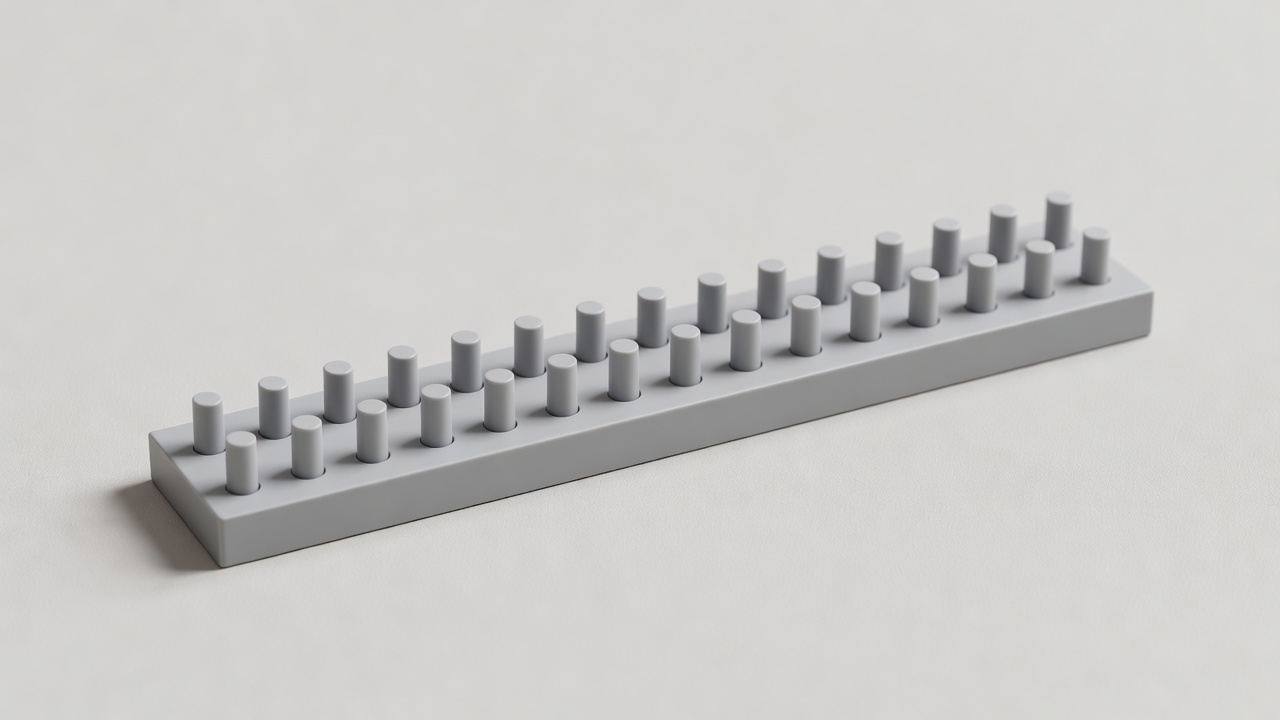
Luzy 0.10–0.40 mmKrok 0.05 mmCzas wydruku ≈ 20 min
Wydrukuj kupon z kołkami i otworami o luzie 0.10, 0.15, 0.20, 0.25, 0.30 i 0.40 mm na stronę, z tym samym materiałem, orientacją i ustawieniami co rzeczywista część. Zapisz, które pary wchodzą na wcisk, które się przesuwają, a które obracają swobodnie. Ten zapis jest wynikiem pomiaru. Stwierdzenie „powinno być 0.2 mm” jest założeniem, a zmienia się przy każdym materiale, dyszy i profilu slicera.
Otwory zwykle drukują się za małe. Slicer przybliża łuki odcinkami prostymi, a zewnętrzna linia otworu zapada się do wewnątrz. Wiele slicerów oferuje kompensację otworów lub osi XY, ale stosuj ją po skalibrowaniu przepływu, a nie zamiast niego — w przeciwnym razie ukrywasz jeden błąd za drugim.
Założenie kontra wynik: w notatkach prowadź dwie kolumny. Wartości skopiowane z postu na forum lub z karty katalogowej trafiają do pierwszej. Wartości zmierzone na własnych wydrukach trafiają do drugiej. Tylko druga kolumna powinna decydować o ostatecznym modelu.
Sprawdzaj montaż na widoku rozstrzelonym
Złożenie scalone w jeden bryłę może wyglądać idealnie, a mimo to być niemożliwe do złożenia. Przed drukiem rozstrzel je w CAD. Sprawdź, czy każda część ma prostą drogę wsunięcia, czy wkrętak sięga do każdego łącznika, czy wkładki termowtapiane można wcisnąć bez uderzania grotu lutownicy w ściankę oraz czy kolejność montażu ma sens. Fusion i Onshape obsługują złożenia z połączeniami lub relacjami, co pozwala też sprawdzić zakres ruchu zawiasów i suwaków.
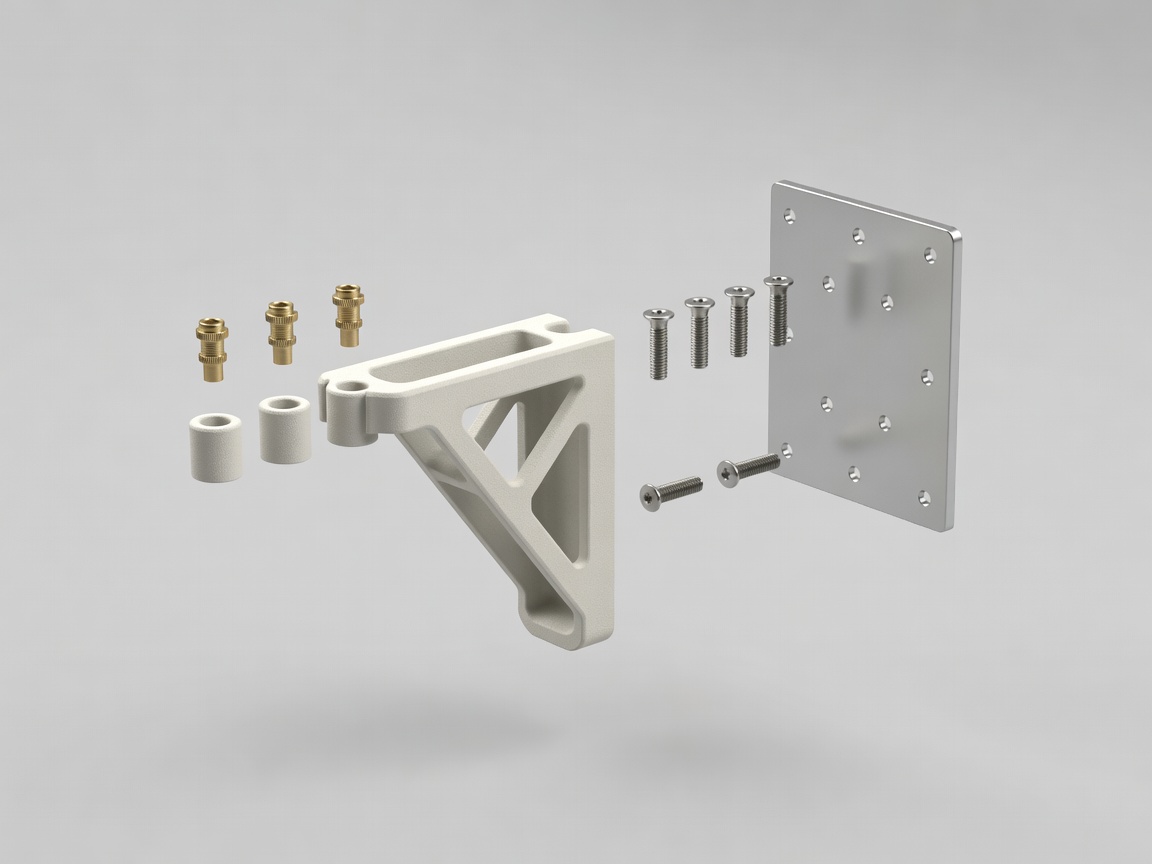
4 częściWkładki termowtapiane M4Oś montażu Z
„Jeśli nie potrafisz wyjaśnić drogi obciążeń szkicem ołówkiem, model CAD też tego nie wyjaśni.”Zasada warsztatu, rev C
Lista kontrolna modelu przed drukiem
- Każdy wymiar pasowania jest nazwanym parametrem, a nie wpisaną na sztywno liczbą.
- Ściany przenoszące obciążenie mają grubość będącą czystą wielokrotnością szerokości linii, z co najmniej trzema obwodami.
- Główne obciążenie biegnie wzdłuż warstw, a nie w poprzek, w zamierzonej orientacji wydruku.
- Krawędzie przylegające do stołu są sfazowane; nawisy pozostają w granicach 45° lub poniżej.
- Luzy pochodzą z własnego kuponu wykonanego z tego samego materiału.
- Widok rozstrzelony potwierdza drogi montażu i dostęp narzędzi.
Do zasad inżynierskich dotyczących dróg obciążeń i koncentracji naprężeń nadal dobrym źródłem jest Shigley's Mechanical Engineering Design. Dla geometrii typowej dla druku testuj własną drukarkę i ufaj wynikom bardziej niż jakiejkolwiek ogólnej regule — także naszej. Następnie wybierz materiał odpowiedni do zadania w Materiał przed kolorem.